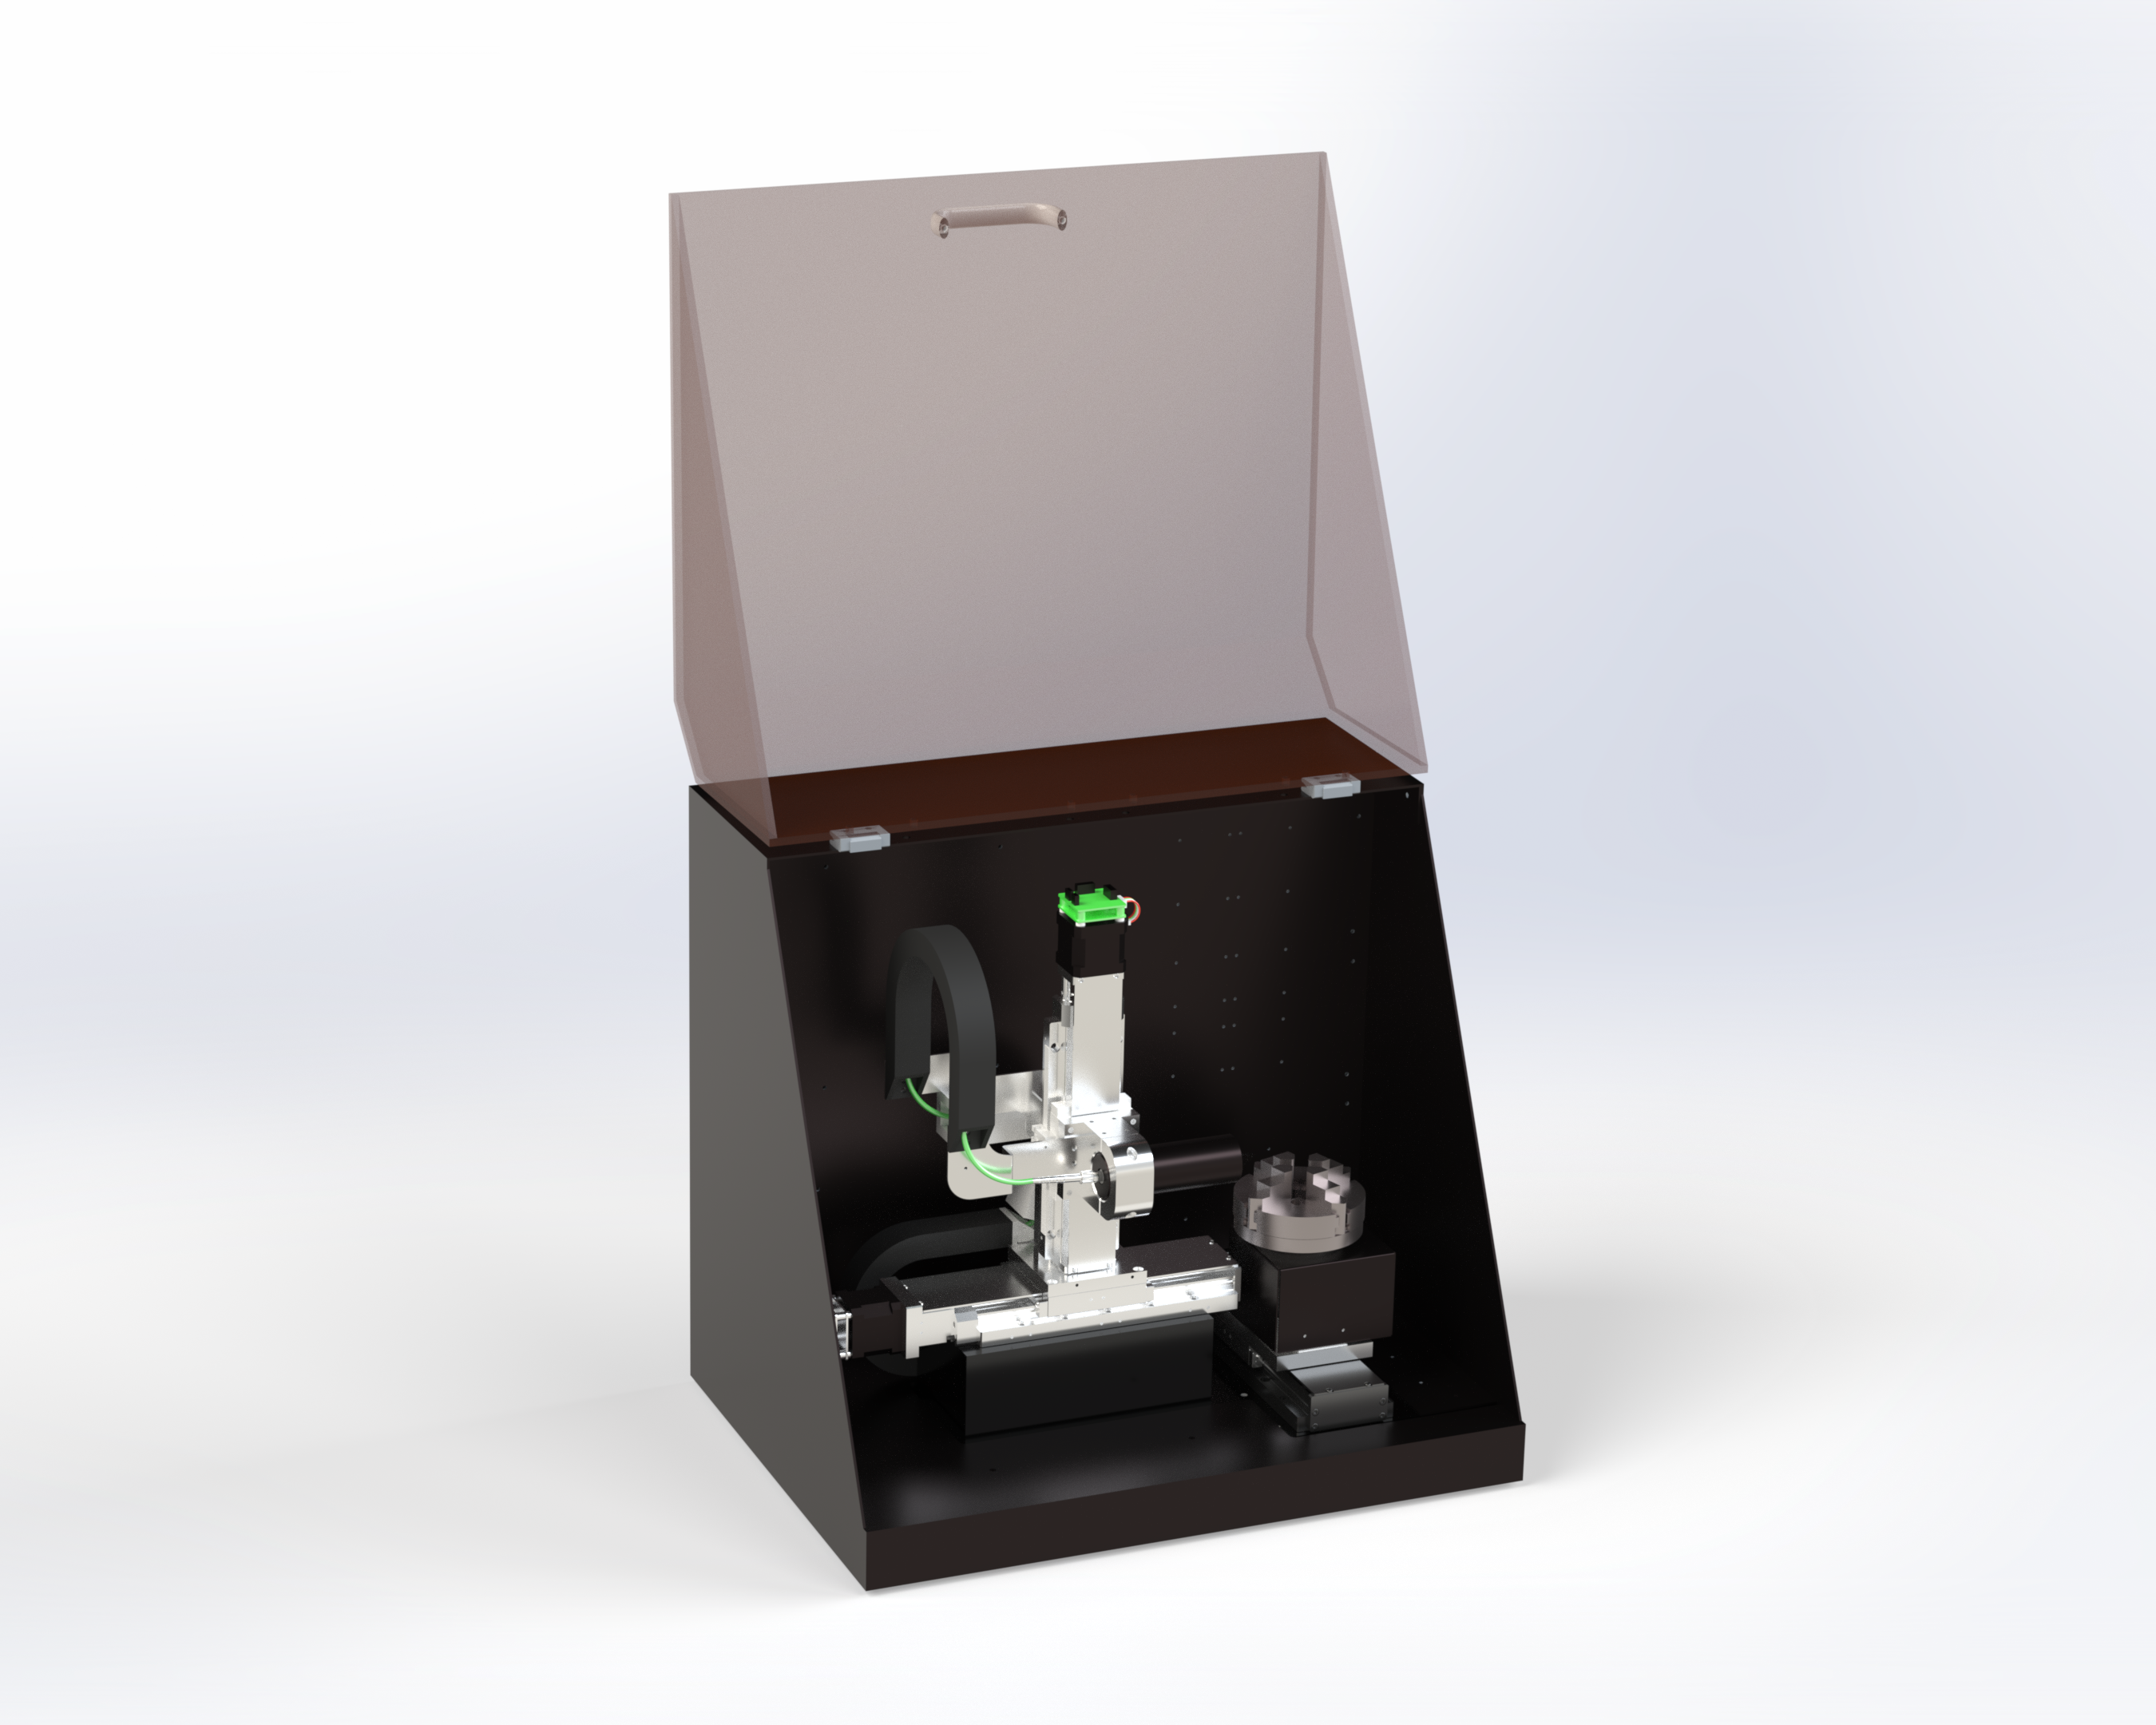
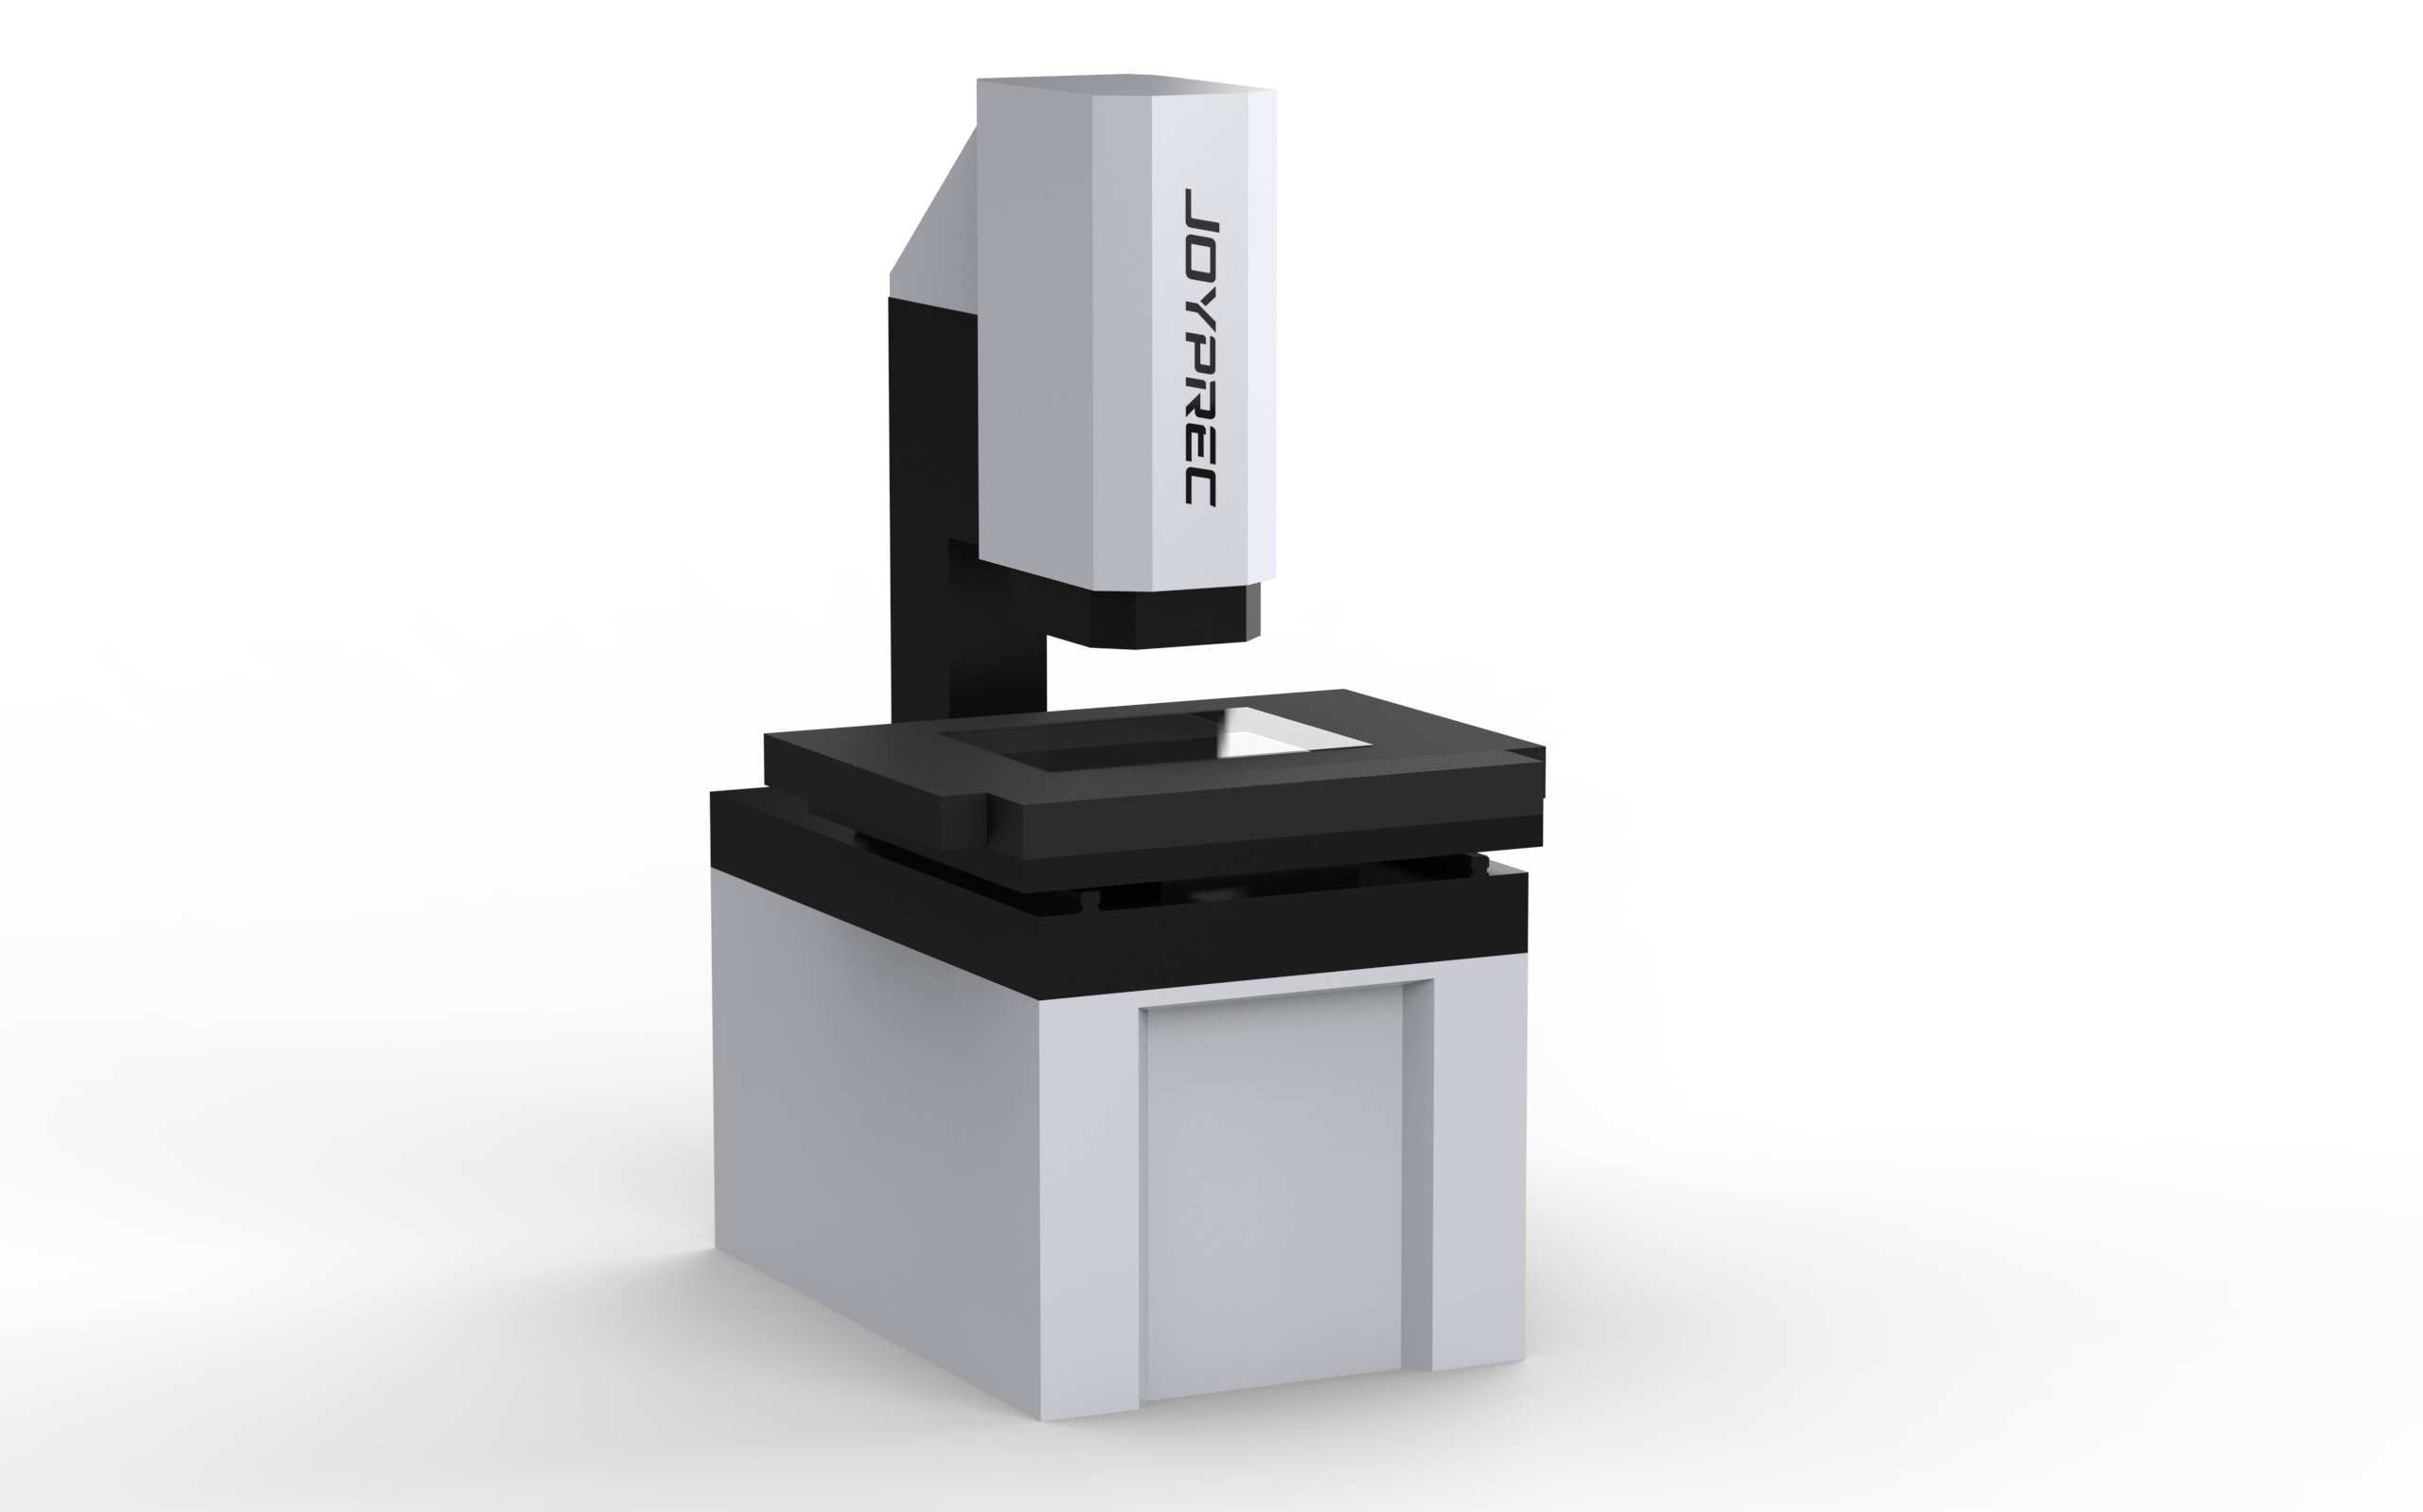
产品规格与能力边界
- 精度:测量精度与齿距重复性 ±2μm(谐波刚轮 / 柔轮典型工况,设备公开标称值)
- 技术:JoyAI 齿轮特征识别,刚轮内齿 / 柔轮外齿自适应抓边,降低灰度阈值调参
- 形态:非接触影像闪测,适合产线全检、快速换型与工艺卡切换
- 对象:谐波刚轮(Circular Spline)、柔轮(Flexspline)及精密传动件
- 输出:齿廓 / 齿距 / 齿向及相关关键尺寸报告,便于与图纸公差闭环
相对 Gleason / Klingelnberg / 三坐标
Gleason、Klingelnberg 擅长大型齿轮与实验室级全分析,适合汽车变速箱、风电齿轮等场景的精密计量。三坐标(CMM)适合首件验证与小批量抽检,但逐点编程与接触路径往往难匹配谐波件产线的秒级节拍。JoyPrec 齿轮测量专机把能力收敛到谐波刚轮内齿与柔轮外齿:非接触、AI 抓边、分钟级换型,用 ±2μm 齿距重复性服务全检与过程控制,而不是替代全部实验室计量中心。
若产线同时存在通用结构件与齿轮专项,可把桌面 / 龙门闪测用于结构尺寸,把本专机用于齿形齿距闭环,避免用一台通用机硬扛全部齿轮评定。
接触柔轮测量仪与本专机
检索「接触柔轮测量仪」时,常见方案是测头或三坐标逐点接触谐波柔轮外齿。柔轮壁薄,接触力和压紧会把局部几何让开,装夹一变,重复性就跟着漂。接触路径适合首件、失效分析和合同抽检;每天要放行的外齿,更稳的是不靠测头压齿面。
| 维度 | 接触测头 / 三坐标 | 本专机(非接触) |
|---|---|---|
| 力 | 测头作用在薄壁上 | 光学投影,不压齿面 |
| 角色 | 主标准、仲裁抽检 | 产线筛差与 SPC |
| 节拍 | 逐点偏慢 | 秒级目标(是否含上下料须写清) |
| 精度口径 | 按接触定义与主标准 | 齿距重复性 ±2μm 为公开标称,以标定和工况为准 |
典型应用场景
谐波减速器刚轮产线全检
内齿圈齿廓、齿距、齿向与累积误差非接触评定,节拍达秒级,降低三坐标逐点编程成本。材质覆盖调质钢、渗碳钢等常见表面。方案详见 刚轮质量检测方案。
柔轮薄壁外齿批量质检
滤除倒角与油污干扰,稳定提取外齿轮廓与关键壁厚尺寸,控制装夹变形对重复性的影响。方案详见 柔轮质量检测方案。
机器人关节传动件换型
多齿数、多模数型号可在分钟级切换公差与评定规则,支撑小批量多品种产线;工程师用工艺卡固化装夹与光照,减少「只有调试员会调」的风险。
验收与工程师部署建议
建议验收清单包括:样件重复性(±2μm 目标工况)、拆装复位复测、刚轮 / 柔轮各至少一种型号换型、报告字段与图纸公差对照、节拍是否满足全检或抽检策略。部署前确认振动、光照、工装基准面与来料油污水平;公差表可用 DXF 公差抽取 整理,装配配对可用 刚轮柔轮配对系统。
技术支持 13250992732,商务咨询 15058521300。工程师可先核对本页规格与选型指南,再安排样机验证,确保 ±2μm 在贵司工况可稳定复现。
常见问题 FAQ
精度是多少?验收如何做?
面向谐波齿轮场景,测量精度与齿距重复性可达 ±2μm(设备公开标称值)。精度指标为设备公开标称值;实际可达精度以出厂标定、现场验收报告及具体工况(温度、振动、装夹、光照)为准。验收应用贵司样件做连续测量与拆装复位复测,并核对齿廓、齿距、齿向报告是否落在工艺卡公差内。
适合哪些工件?
谐波刚轮、柔轮及精密齿轮传动件;强调非接触产线全检。通用多视野桌面测量请评估 D300。
如何与国际品牌与三坐标对比选型?
见 选型指南:实验室大型齿轮看 Gleason / Klingelnberg;首件接触验证看三坐标;谐波产线非接触全检看 JoyPrec。
工程师如何快速换型?
以工艺卡固化装夹、光照与公差来源,换型时切换型号卡而非从零调灰度;配合 DXF 公差表可把调机从小时级压到分钟级。